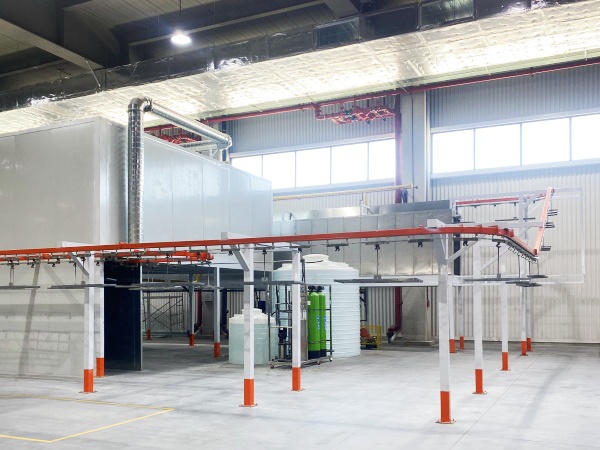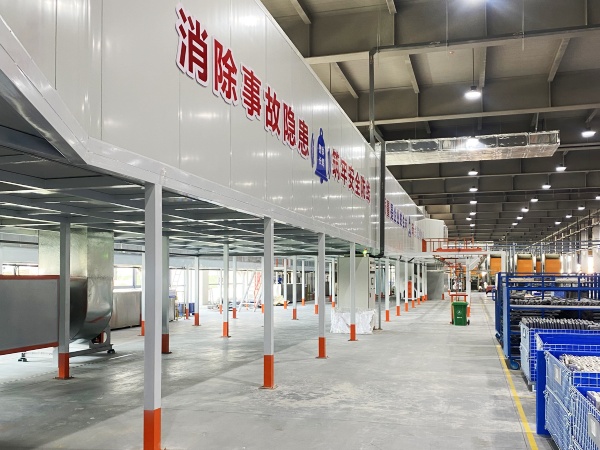
给大家简单介绍一下:电机领域涂装生产线设备定制核心特点
电机涂装和普通汽车零部件涂装最大区别:一部分是外壳防腐面漆,另一部分是定子、转子绕组的绝缘浸漆 / 滴漆,兼顾绝缘耐压、导热、防潮、防电晕,工艺边界非常严格,不能简单套用通用喷涂线。
1. 工艺路线分两类,需要按工件分开定制,不是一套产线通吃
一类是电机机壳、端盖、法兰、底座:铸铁、铸铝、钢板材质,主打防腐、盐雾、外观,工艺一般是前处理(脱脂、硅烷 / 磷化、喷砂)→底漆→面漆 / 喷粉;
另一类是定子、转子、线圈绕组:绝缘工艺(VPI 真空压力浸漆、滴漆、绝缘电泳、槽内喷涂),核心目标是绝缘渗透、排泡、挂漆量可控,保证耐压、温升、防潮,这是电机涂装独有的工艺模块。
很多客户同时有机壳喷涂 + 定子浸漆需求,产线要分区隔离,漆雾、浸漆废气分开收集,防止绝缘漆和面漆交叉污染。
2. 烘干固化对温度梯度、升温斜率要求极高,热敏件不能高温猛烤
电机内部有铜线、绝缘纸、绝缘胶,分 B/F/H 不同绝缘等级,耐温上限不一样,一旦超温会破坏绝缘、直接导致耐压报废。
烘箱采用分段控温、阶梯升温、保温恒温、缓慢降温设计,温度精度高,热风循环均匀,避免局部过热;绕组件不能像普通钣金件直接高温快速烘烤,升温速率可编程控制,防止漆膜起泡、线圈内部应力损伤。
3. 工件结构复杂,内腔、槽缝、叠片缝隙多,工装与输送必须针对性设计
电机外壳有散热筋、凹槽、内腔;定子有密集硅钢片槽、线圈端部死角,容易积油、藏废液、积漆、积液。
定制重点:专用挂具、工装夹具,镂空导流结构,避免积液;输送多采用悬挂链、积放链、转盘、吊篮,兼顾大件整机电机和小定子转子混线;工装表面做防粘涂层(特氟龙),方便清漆、减少换色清理成本。
喷涂方案上,静电喷涂、旋杯、定向喷枪、真空浸漆、滴漆组合,保证缝隙、叠片内部上漆到位,杜绝槽内漏涂、绝缘薄弱点。
4. 漆膜指标是电气性能优先,外观其次,检测维度和普通涂装不一样
汽车件优先外观、耐石击;电机件优先绝缘耐压、介电强度、挂漆量、导热性、防潮防电晕、盐雾,漆膜厚度公差管控严格,漆膜太厚影响散热、太薄耐压不足。
产线配套膜厚在线检测、耐压抽检工位,工艺参数可追溯,对接 MES,每一批次固化温度、浸漆压力、滴漆量、漆液参数留存记录,满足电机行业质检、第三方型式试验要求。新能源驱动电机对绝缘、耐温、耐老化要求更高,很多需要低应力、低收缩绝缘体系。
5. 多材质混线,前处理方案差异化定制
一条产线经常同时处理铸铁机壳、铸铝壳体、冷轧钢、硅钢片、铜绕组。
铸铁件重点除砂、除铸造氧化皮;铝件做转化膜,防止铝腐蚀;硅钢片、绕组件不能强腐蚀酸洗,前处理只能温和脱脂,不能损伤绝缘基底。前处理段药剂、喷淋压力、浸泡时间、漂洗段分区独立可调,不能一套前处理参数给所有工件。
6. 防爆、废气治理要求更高,漆种复杂(绝缘漆、环氧漆、水性漆、粉末)
绝缘漆很多是高固含、溶剂型树脂,挥发组分和普通面漆不同,废气成分复杂;浸漆、滴漆工位挥发量大,必须独立密闭、负压收集。
产线按防爆等级设计,电气防爆、防静电、浓度监测;废气处理需要匹配高沸点树脂废气,很多采用多级过滤 + 活性炭 / 催化燃烧,同时兼顾水性漆、粉末、绝缘漆不同工况的环保方案,满足环评。喷粉线配套大旋风回收,粉末回收率高,适合机壳批量喷塑。
7. 柔性模块化,适配多规格、小批量多品种电机
电机功率跨度大,从微型步进电机、伺服电机、工业异步电机、防爆电机到新能源驱动电机,外形尺寸差异巨大。
产线采用模块化分段设计:前处理模块、喷涂房、浸漆工位、固化炉、冷却段可拆分扩容;支持快速换色、切换工艺,可在同一线上切换:机壳喷漆、机壳喷粉、定子浸漆,适合电机厂多型号柔性生产,而不是单一固定节拍的大批量流水线。
8. 兼顾散热约束,涂层体系不能盲目追求厚膜
电机运行持续发热,外壳涂层、定子绝缘漆都要兼顾导热性能。很多客户拒绝厚涂层,产线控制漆膜均匀,避免厚漆阻碍散热,这是和其他行业涂装非常明显的区别。防爆电机还有额外的表面电阻、防静电涂层要求。